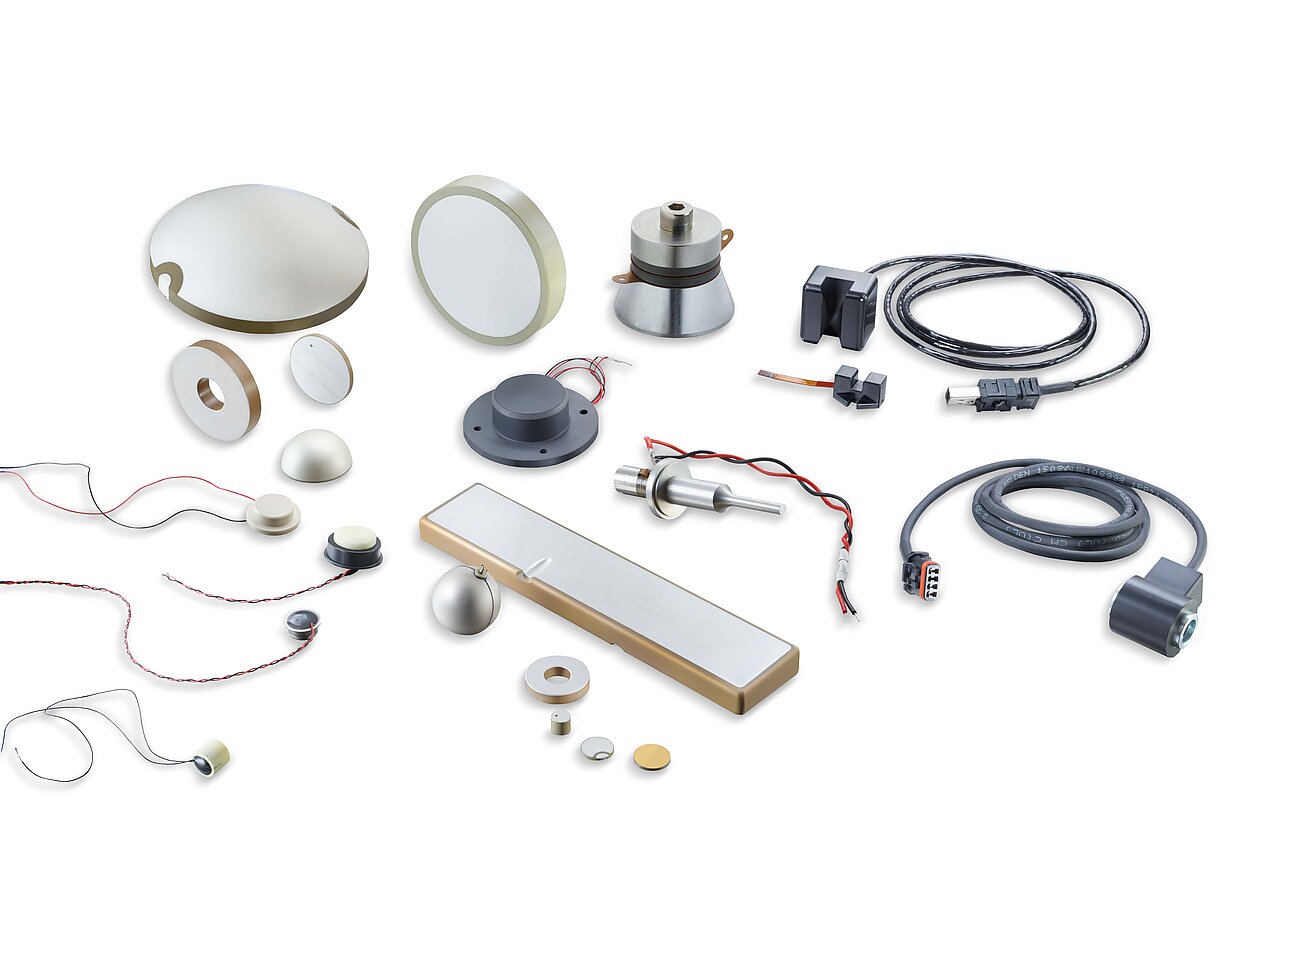
Bewährtes Know-how in der piezokeramischen Fertigung
CeramTec hat seine Fertigungsprozesse und Technologien für piezokeramische Werkstoffe über Jahrzehnte hinweg kontinuierlich weiterentwickelt und verfeinert.
Produktionssysteme, die nach den Anforderungen der IATF 16949 geführt werden, bilden die Grundlage für gleichbleibend hohe Qualität, auch für anspruchsvolle Anwendungen in der Automobil- und Sicherheitstechnik. Da mehr als 90 % des Produktportfolios aus kundenspezifischen Komponenten bestehen, verbindet CeramTec Fertigungsflexibilität mit hoher Präzision, von Prototypen und Kleinserien bis hin zur Großserienfertigung.
Trotz der großen Vielfalt an Materialzusammensetzungen, die auf spezifische Anwendungsanforderungen zugeschnitten sind, folgt die Herstellung piezokeramischer Bauteile einem gemeinsamen Grundprozess:
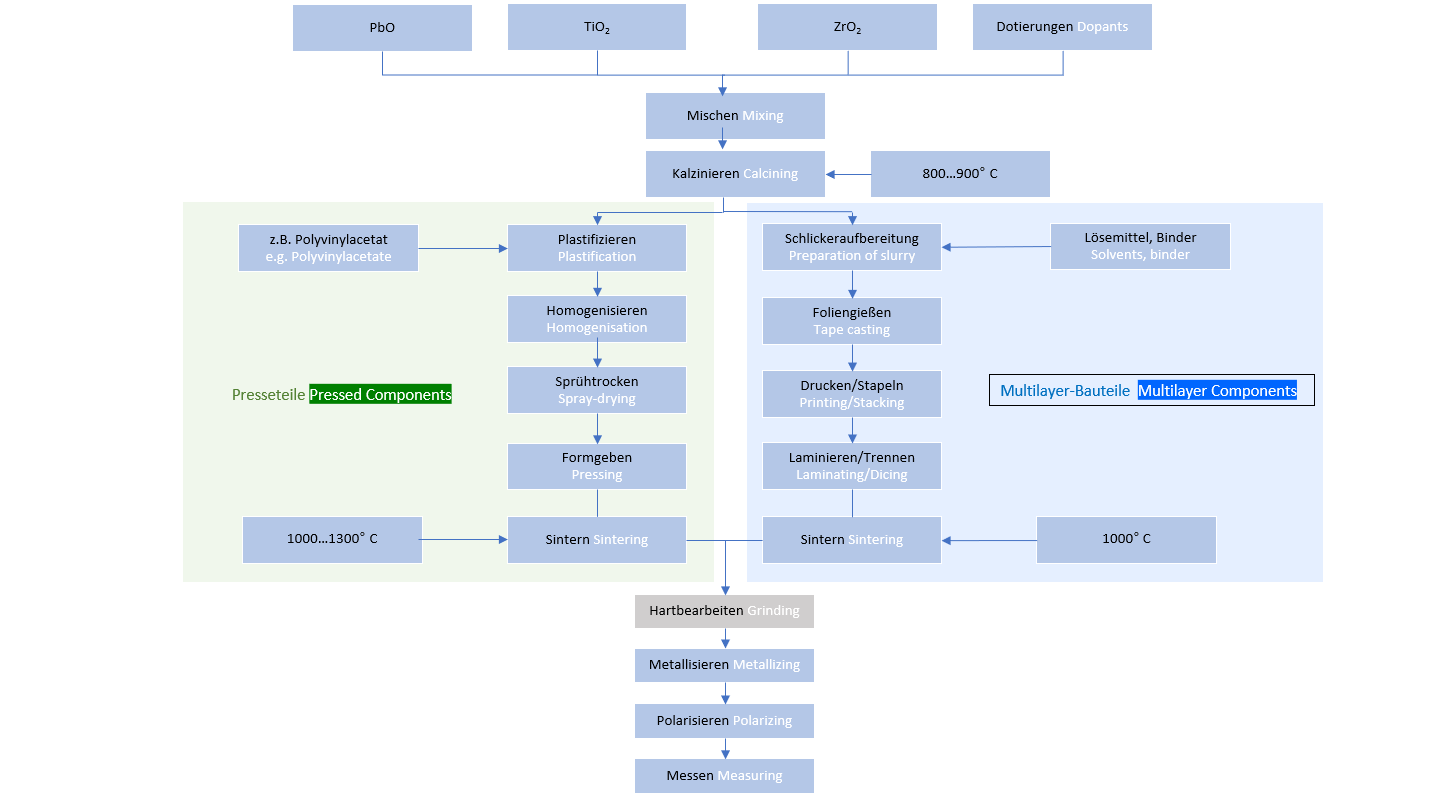
Die Herstellung beginnt in der Regel mit der Pulveraufbereitung, bei der oxidische Rohstoffe gemischt werden, um die definierte chemische Zusammensetzung zu erreichen. Danach folgen Pulverkonditionierung, Verdichtung und Formgebungsverfahren wie das Trockenpressen. Der keramische Rohling wird anschließend in einem kontinuierlich arbeitenden elektrischen Tunnelofen bei Temperaturen zwischen 1.000 °C und 1.300 °C gesintert. Während dieses Sinterprozesses entwickelt das Material seine polykristalline Keramikstruktur.
Das gesinterte piezokeramische Bauteil wird anschließend mechanisch bearbeitet, etwa durch Schleifen, Läppen, Polieren und Sägen, damit Maße und Oberflächenqualität innerhalb eng definierter Toleranzen bleiben. Geometrie des Bauteils und materialspezifische Koeffizienten bestimmen wesentliche Funktionsmerkmale wie Kapazität und Resonanzfrequenz.
Die elektrischen Anschlüsse entstehen in der Regel durch den Siebdruck von Silberelektroden, gefolgt von einem Einbrennen bei etwa 600 °C. Anschließend wird das Bauteil polarisiert, indem bei Temperaturen zwischen 80 °C und 140 °C ein elektrisches Gleichfeld von 2 bis 3 kV/mm angelegt wird. Dabei richten sich die elektrischen Dipole in der Keramik gezielt aus, wodurch die piezoelektrischen Eigenschaften entstehen.
Bei der abschließenden Endkontrolle wird das Bauteil auf eine Vielzahl von Parametern geprüft, darunter die geometrischen Abmessungen und die Haftfestigkeit der Silbermetallisierung. Außerdem werden die piezoelektrischen Eigenschaften vor dem Versand gemessen und dokumentiert. Welche Merkmale geprüft werden und unter welchen Prüfbedingungen, wird individuell mit dem Kunden abgestimmt.
Prozessbegleitende Prüfungen und ein nach IATF 16949 geführter Fertigungsprozess sichern ein durchgängig hohes Qualitätsniveau, auch in der Großserienfertigung.